LA ALEACIÓN ADECUADA PARA UN RENDIMIENTO ÓPTIMO
En Manfisa Welding Products, ofrecemos una amplia variedad de aleaciones de aluminio para garantizar la mejor solución en cada aplicación. Seleccionar la aleación correcta mejora la calidad de la soldadura, optimiza el proceso y maximiza la productividad. Consúltanos y encontraremos la mejor opción para ti.
M4043
Hilo macizo de base Aluminio-Silicio para soldadura GMAW y GTAW de aleaciones de aluminio.
Excelente acabado superficial. En combinación con materiales base de la serie 6000 presenta alta resistencia a la aparición de grietas en el metal depositado. Carpintería metálica, bicicletas, motocicletas, automoción, instalaciones de aspiración.
EN ISO 18273 | S Al 4043 (AlSi5) |
|---|---|
AWS/SFA-5.10/5.10M | ER 4043 |
UNS | A94043 |
ISO TR 17671-4 / EN 1011-4 | Type 4 |
ASME IX | F-Nº23 (QW-432) |
Vd TÜV 1153 | DB N. 61.254.01 | CE N. 0035-CPR-C616 |
|---|
Requisitos de acuerdo a EN ISO 18273. Los valores individuales mostrados en la tabla son valores máximos.
Si | Fe | Cu | Mn | Mg | Zn | Ti | Be | Al |
|---|---|---|---|---|---|---|---|---|
4,5-6,0 | 0,60 | 0,30 | 0,15 | 0,20 | 0,10 | 0,15 | 0,0003 | Rest./Bal. |
Las propiedades mecánicas del metal depositado vienen determinadas por la dilución con el material base.
Gas | Temp. | Condición | Límite elástico 0,2% | Carga Rotura | Alargamiento | |
|---|---|---|---|---|---|---|
Valores según DIN 1732-3 | I1 | 20ºC | Bruto de soldadura | ≥ 120 N/mm2 | ≥ 250 N/mm2 | ≥ 18% |
Apto para la soldadura de los aluminios fundidos y aluminios fundidos en unión de productos de las aleaciones 3000, 5000, 6000, y 7000. Productos de las aleaciones 3000, 5000, 6000.
Producto | Dimensión (Ø mm) |
|---|---|
Bobinas plástico, cestas y packs | GMAW 1-1.20 – 1. 60 GTAW 2.4-3.2 |
Mantener protegido de humedad y suciedad. Una vez abierto su embalaje y en caso de no utilizarse todo el material, mantener dentro de su caja original cerrada y preferiblemente en armario calefactado, al menos, a una temperatura de 20ºC. Conservar la etiqueta de la bobina (GMAW) o envoltorio (GTAW).
Eliminar la capa de alúmina y la suciedad (grasa, polvo...) así como la humedad de la zona a soldar mediante medios mecánicos o cepillado con púas de acero inoxidable. No mecanizar biseles con el empleo de lubricantes que contengan aceites en dilución.
En la soldadura GMAW, los conductos (sirga, etc.) y rodillos de tren de arrastre deben ser adecuados para aluminio y deben mantenerse limpios. No golpear la tobera de salida de gas.
Espesor | Temperatura | |
|---|---|---|
Precalentamiento | ≥ 10 mm | Inicio : 90-110ºC |
Entre pasadas | Todos espesores | Max. 110ºC |
Gas inerte : Ar 100%, Mezcla Ar-He
EN ISO 14175: I1
Caudal = 14-18 L/minstionar adecuadamente estos residuos según directiva europea 94/62/CE.
 |  |  |  |  |  | |
|---|---|---|---|---|---|---|
EN ISO 6947 | PA | PB | PC | PD | PE | PF |
ASME IX | 1G | 2F | 2G | 4F | 4G | 3G ↑ |
GMAW: Corriente continua, electrodo al polo positivo: CC.E+ (Modos aplicables: pulsado y no pulsado).
GTAW: Corriente alterna, (Modos aplicables: pulsado y no pulsado).
Estos parámetros pueden variar en función de la fuente de alimentación o del procedimiento de soldadura.
ø 1,0 mm
Unión | Parám.* | Posición soldeo | |
|---|---|---|---|
Todas posiciones | |||
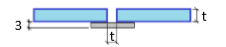 | BW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
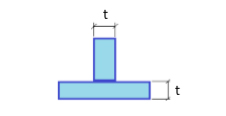 | FW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
ø 1,2 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t ≤ 3mm | Int. (A) | 140-150 | - | 140-150 | - | 140-150 | 130-140 |
Volt. (V) | 21-22 | - | 21-22 | - | 21-22 | 21-23 | ||
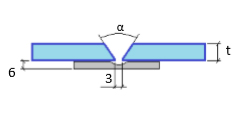 | BW mb t > 3mm t ≤ 8mm | Int. (A) | 160-180 | - | 150-170 | - | 150-170 | 140-160 |
Volt. (V) | 22-24 | - | 21-23 | - | 21-23 | 23-24 | ||
BW mb t > 8mm | Int. (A) | 180-220 | - | 170-180 | - | 180-220 | 140-200 | |
Volt. (V) | 23-25 | - | 23-24 | - | 23-25 | 23-24 | ||
| FW t ≤ 3mm | Int. (A) | 130-140 | |||||
Volt. (V) | 21-23 | |||||||
FW t > 3mm t ≤ 8mm | Int. (A) | 150-170 | ||||||
Volt. (V) | 21-23 | |||||||
FW t > 8mm | Int. (A) | 180-220 | 170-190 | 200-220 | 200-220 | 140-180 | ||
Volt. (V) | 23-25 | 23-24 | 23-25 | 23-25 | 23-24 | |||
ø 1,6 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
| FW t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||

M5356
Hilo macizo de base Aluminio-Magnesio para soldadura GMAW y GTAW de aleaciones de aluminio.
Soldaduras que necesiten alta resistencia a la tracción. Aleación más común para soldadura dentro de la familia AlMg.
EN ISO 18273 | Al 5356 (Al Mg5Cr(A)) |
|---|---|
AWS/SFA-5.10/5.10M | ER 5356 |
UNS | A95356 |
ISO TR 17671-4 / EN 1011-4 | Type 5 |
ASME IX | F-Nº22 (QW-432) |
Vd TÜV 1153 | DB N. 61.254.01 | CE N. 0035-CPR-C616 |
|---|
Requisitos de acuerdo a EN ISO 18273. Los valores individuales mostrados en la tabla son valores máximos.
Si | Fe | Cu | Mn | Mg | Cr | Zn | Ti | Be | Al |
|---|---|---|---|---|---|---|---|---|---|
0,25 | 0,40 | 0,10 | 0,05-0,20 | 4,5-5,5 | 0,05-0,20 | 0,10 | 0,06-0,20 | 0,0003 | Rest./Bal. |
Las propiedades mecánicas del metal depositado vienen determinadas por la dilución con el material base.
Gas | Temp. | Condición | Límite elástico 0,2% | Carga Rotura | Alargamiento | |
|---|---|---|---|---|---|---|
Valores según DIN 1732-3 | I1 | 20ºC | Bruto de soldadura | ≥ 120 N/mm2 | ≥ 250 N/mm2 | ≥ 18% |
Apto para la soldadura de aleaciones de aluminio de las series 5000 y 6000.
Producto | Dimensión (Ø mm) |
|---|---|
Bobinas plástico, cestas y packs | GMAW 1-1.20 – 1. 60 GTAW 2.4-3.2 |
Mantener protegido de humedad y suciedad. Una vez abierto su embalaje y en caso de no utilizarse todo el material, mantener dentro de su caja original cerrada y preferiblemente en armario calefactado, al menos, a una temperatura de 20ºC. Conservar la etiqueta de la bobina (GMAW) o envoltorio (GTAW).
Eliminar la capa de alúmina y la suciedad (grasa, polvo...) así como la humedad de la zona a soldar mediante medios mecánicos o cepillado con púas de acero inoxidable. No mecanizar biseles con el empleo de lubricantes que contengan aceites en dilución.
En la soldadura GMAW, los conductos (sirga, etc.) y rodillos de tren de arrastre deben ser adecuados para aluminio y deben mantenerse limpios. No golpear la tobera de salida de gas.
Espesor | Temperatura | |
|---|---|---|
Precalentamiento | ≥ 10 mm | Inicio : 90-110ºC |
Entre pasadas | Todos espesores | Max. 110ºC |
Gas inerte : Ar 100%, Mezcla Ar-He
EN ISO 14175: I1
Caudal = 14-18 L/min
| | | | | | |
|---|---|---|---|---|---|---|
EN ISO 6947 | PA | PB | PC | PD | PE | PF |
ASME IX | 1G | 2F | 2G | 4F | 4G | 3G ↑ |
GMAW: Corriente continua, electrodo al polo positivo: CC.E+ (Modos aplicables: pulsado y no pulsado).
GTAW: Corriente alterna, (Modos aplicables: pulsado y no pulsado).
Estos parámetros pueden variar en función de la fuente de alimentación o del procedimiento de soldadura.
ø 1,0 mm
Unión | Parám.* | Posición soldeo | |
|---|---|---|---|
Todas posiciones | |||
| BW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
| FW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
ø 1,2 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t ≤ 3mm | Int. (A) | 140-150 | - | 140-150 | - | 140-150 | 130-140 |
Volt. (V) | 21-22 | - | 21-22 | - | 21-22 | 21-23 | ||
| BW mb t > 3mm t ≤ 8mm | Int. (A) | 160-180 | - | 150-170 | - | 150-170 | 140-160 |
Volt. (V) | 22-24 | - | 21-23 | - | 21-23 | 23-24 | ||
BW mb t > 8mm | Int. (A) | 180-220 | - | 170-180 | - | 180-220 | 140-200 | |
Volt. (V) | 23-25 | - | 23-24 | - | 23-25 | 23-24 | ||
| FW t ≤ 3mm | Int. (A) | 130-140 | |||||
Volt. (V) | 21-23 | |||||||
FW t > 3mm t ≤ 8mm | Int. (A) | 150-170 | ||||||
Volt. (V) | 21-23 | |||||||
FW t > 8mm | Int. (A) | 180-220 | 170-190 | 200-220 | 200-220 | 140-180 | ||
Volt. (V) | 23-25 | 23-24 | 23-25 | 23-25 | 23-24 | |||
ø 1,6 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
| FW t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
M5183
Hilo macizo de base Aluminio-Magnesio para soldadura GMAW y GTAW de aleaciones de aluminio.
Soldaduras de alta resistencia a la tracción, alta resistencia a la resiliencia y excelente resistencia a la corrosión marina. Industria del ferrocarril, naval, offshore, tanques criogénicos.
EN ISO 18273 | Al 5183 (Al Mg4,5 Mn0,7(A)) |
|---|---|
AWS/SFA-5.10/5.10M | ER 5183 |
UNS | A95183 |
ISO TR 17671-4 / EN 1011-4 | Type 5 |
ASME IX | F-Nº22 (QW-432) |
Vd TÜV 1153 | DB N. 61.254.01 | CE N. 0035-CPR-C616 |
|---|
Requisitos de acuerdo a EN ISO 18273. Los valores individuales mostrados en la tabla son valores máximos.
Si | Fe | Cu | Mn | Mg | Cr | Zn | Ti | Be | Al |
|---|---|---|---|---|---|---|---|---|---|
0,40 | 0,40 | 0,10 | 0,05-1,0 | 4,3-5,2 | 0,05-0,25 | 0,15 | 0,06-0,20 | 0,0003 | Rest./Bal. |
Las propiedades mecánicas del metal depositado vienen determinadas por la dilución con el material base.
Gas | Temp. | Condición | Límite elástico 0,2% | Carga Rotura | Alargamiento | |
|---|---|---|---|---|---|---|
Valores según DIN 1732-3 | I1 | 20ºC | Bruto de soldadura | ≥ 130 N/mm2 | ≥ 275 N/mm2 | ≥ 18% |
Apto para la soldadura de aleaciones de aluminio de las series 5000 y 6000.
Producto | Dimensión (Ø mm) |
|---|---|
Bobinas plástico, cestas y packs | GMAW 1-1.20 – 1. 60 GTAW 2.4-3.2 |
Mantener protegido de humedad y suciedad. Una vez abierto su embalaje y en caso de no utilizarse todo el material, mantener dentro de su caja original cerrada y preferiblemente en armario calefactado, al menos, a una temperatura de 20ºC. Conservar la etiqueta de la bobina (GMAW) o envoltorio (GTAW).
Eliminar la capa de alúmina y la suciedad (grasa, polvo...) así como la humedad de la zona a soldar mediante medios mecánicos o cepillado con púas de acero inoxidable. No mecanizar biseles con el empleo de lubricantes que contengan aceites en dilución.
En la soldadura GMAW, los conductos (sirga, etc.) y rodillos de tren de arrastre deben ser adecuados para aluminio y deben mantenerse limpios. No golpear la tobera de salida de gas.
Espesor | Temperatura | |
|---|---|---|
Precalentamiento | ≥ 10 mm | Inicio : 90-110ºC |
Entre pasadas | Todos espesores | Max. 110ºC |
Gas inerte : Ar 100%, Mezcla Ar-He
EN ISO 14175: I1
Caudal = 14-18 L/min
| | | | | | |
|---|---|---|---|---|---|---|
EN ISO 6947 | PA | PB | PC | PD | PE | PF |
ASME IX | 1G | 2F | 2G | 4F | 4G | 3G ↑ |
GMAW: Corriente continua, electrodo al polo positivo: CC.E+ (Modos aplicables: pulsado y no pulsado).
GTAW: Corriente alterna, (Modos aplicables: pulsado y no pulsado).
Estos parámetros pueden variar en función de la fuente de alimentación o del procedimiento de soldadura.
ø 1,0 mm
Unión | Parám.* | Posición soldeo | |
|---|---|---|---|
Todas posiciones | |||
| BW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
| FW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
ø 1,2 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t ≤ 3mm | Int. (A) | 140-150 | - | 140-150 | - | 140-150 | 130-140 |
Volt. (V) | 21-22 | - | 21-22 | - | 21-22 | 21-23 | ||
| BW mb t > 3mm t ≤ 8mm | Int. (A) | 160-180 | - | 150-170 | - | 150-170 | 140-160 |
Volt. (V) | 22-24 | - | 21-23 | - | 21-23 | 23-24 | ||
BW mb t > 8mm | Int. (A) | 180-220 | - | 170-180 | - | 180-220 | 140-200 | |
Volt. (V) | 23-25 | - | 23-24 | - | 23-25 | 23-24 | ||
| FW t ≤ 3mm | Int. (A) | 130-140 | |||||
Volt. (V) | 21-23 | |||||||
FW t > 3mm t ≤ 8mm | Int. (A) | 150-170 | ||||||
Volt. (V) | 21-23 | |||||||
FW t > 8mm | Int. (A) | 180-220 | 170-190 | 200-220 | 200-220 | 140-180 | ||
Volt. (V) | 23-25 | 23-24 | 23-25 | 23-25 | 23-24 | |||
ø 1,6 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
| FW t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
M1070
Hilo macizo de base Aluminio-Magnesio para soldadura GMAW y GTAW de aleaciones de aluminio.
Excelente acabado superficial, muy buena soldabilidad. Carpintería metálica, conducción de aguas, elementos eléctricos.
EN ISO 18273 | S Al 1070 (Al 99,7) |
|---|---|
AWS/SFA-5.10/5.10M | ER 1070 |
UNS | - |
ISO TR 17671-4 / EN 1011-4 | - |
ASME IX | EN AW-1070A |
CE N. 0035-CPR-C616
Requisitos de acuerdo a EN ISO 18273. Los valores individuales mostrados en la tabla son valores máximos.
Si | Fe | Cu | Mn | Mg | Cr | Zn | Ti | Be | Al |
|---|---|---|---|---|---|---|---|---|---|
0,20 | 0,25 | 0,04 | 0,03 | 0,03 | - | 0,04 | 0,03 | 0,0003 | 99,70 |
Las propiedades mecánicas del metal depositado vienen determinadas por la dilución con el material base.
Gas | Temp. | Condición | Límite elástico 0,2% | Carga Rotura | Alargamiento | |
|---|---|---|---|---|---|---|
Valores según DIN 1732-3 | I1 | 20ºC | Bruto de soldadura | - | ≥ 60 N/mm2 | ≥ 35% |
Apto para la soldadura de los productos de aleaciones 1000. Puede utilizarse en aleaciones 5000 u otras aleaciones cuando el requisito sea la estanqueidad de la unión o no existan requisitos mecánicos.
Producto | Dimensión (Ø mm) |
|---|---|
Bobinas plástico, cestas y packs | GMAW 1-1.20 – 1. 60 GTAW 2.4-3.2 |
Mantener protegido de humedad y suciedad. Una vez abierto su embalaje y en caso de no utilizarse todo el material, mantener dentro de su caja original cerrada y preferiblemente en armario calefactado, al menos, a una temperatura de 20ºC. Conservar la etiqueta de la bobina (GMAW) o envoltorio (GTAW).
Eliminar la capa de alúmina y la suciedad (grasa, polvo...) así como la humedad de la zona a soldar mediante medios mecánicos o cepillado con púas de acero inoxidable. No mecanizar biseles con el empleo de lubricantes que contengan aceites en dilución.
En la soldadura GMAW, los conductos (sirga, etc.) y rodillos de tren de arrastre deben ser adecuados para aluminio y deben mantenerse limpios. No golpear la tobera de salida de gas.
Espesor | Temperatura | |
|---|---|---|
Precalentamiento | ≥ 10 mm | Inicio : 90-110ºC |
Entre pasadas | Todos espesores | Max. 110ºC |
Gas inerte : Ar 100%, Mezcla Ar-He
EN ISO 14175: I1
Caudal = 14-18 L/min
| | | | | | |
|---|---|---|---|---|---|---|
EN ISO 6947 | PA | PB | PC | PD | PE | PF |
ASME IX | 1G | 2F | 2G | 4F | 4G | 3G ↑ |
GMAW: Corriente continua, electrodo al polo positivo: CC.E+ (Modos aplicables: pulsado y no pulsado).
GTAW: Corriente alterna, (Modos aplicables: pulsado y no pulsado).
Estos parámetros pueden variar en función de la fuente de alimentación o del procedimiento de soldadura.
ø 1,0 mm
Unión | Parám.* | Posición soldeo | |
|---|---|---|---|
Todas posiciones | |||
| BW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
| FW t ≤ 3mm | Int. (A) | 110-130 |
Volt. (V) | 20-22 | ||
ø 1,2 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t ≤ 3mm | Int. (A) | 140-150 | - | 140-150 | - | 140-150 | 130-140 |
Volt. (V) | 21-22 | - | 21-22 | - | 21-22 | 21-23 | ||
| BW mb t > 3mm t ≤ 8mm | Int. (A) | 160-180 | - | 150-170 | - | 150-170 | 140-160 |
Volt. (V) | 22-24 | - | 21-23 | - | 21-23 | 23-24 | ||
BW mb t > 8mm | Int. (A) | 180-220 | - | 170-180 | - | 180-220 | 140-200 | |
Volt. (V) | 23-25 | - | 23-24 | - | 23-25 | 23-24 | ||
| FW t ≤ 3mm | Int. (A) | 130-140 | |||||
Volt. (V) | 21-23 | |||||||
FW t > 3mm t ≤ 8mm | Int. (A) | 150-170 | ||||||
Volt. (V) | 21-23 | |||||||
FW t > 8mm | Int. (A) | 180-220 | 170-190 | 200-220 | 200-220 | 140-180 | ||
Volt. (V) | 23-25 | 23-24 | 23-25 | 23-25 | 23-24 | |||
ø 1,6 mm
Unión | Parám.* | Posición soldeo | ||||||
|---|---|---|---|---|---|---|---|---|
PA 1G | PB 2F | PC 2G | PD 4F | PE 4G | PF 3G ↑ | |||
| BW mb t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||
| FW t > 5mm | Int. (A) | 280-330 | |||||
Volt. (V) | 26-29 | |||||||